
/ USINAGEM & CORTE CNC
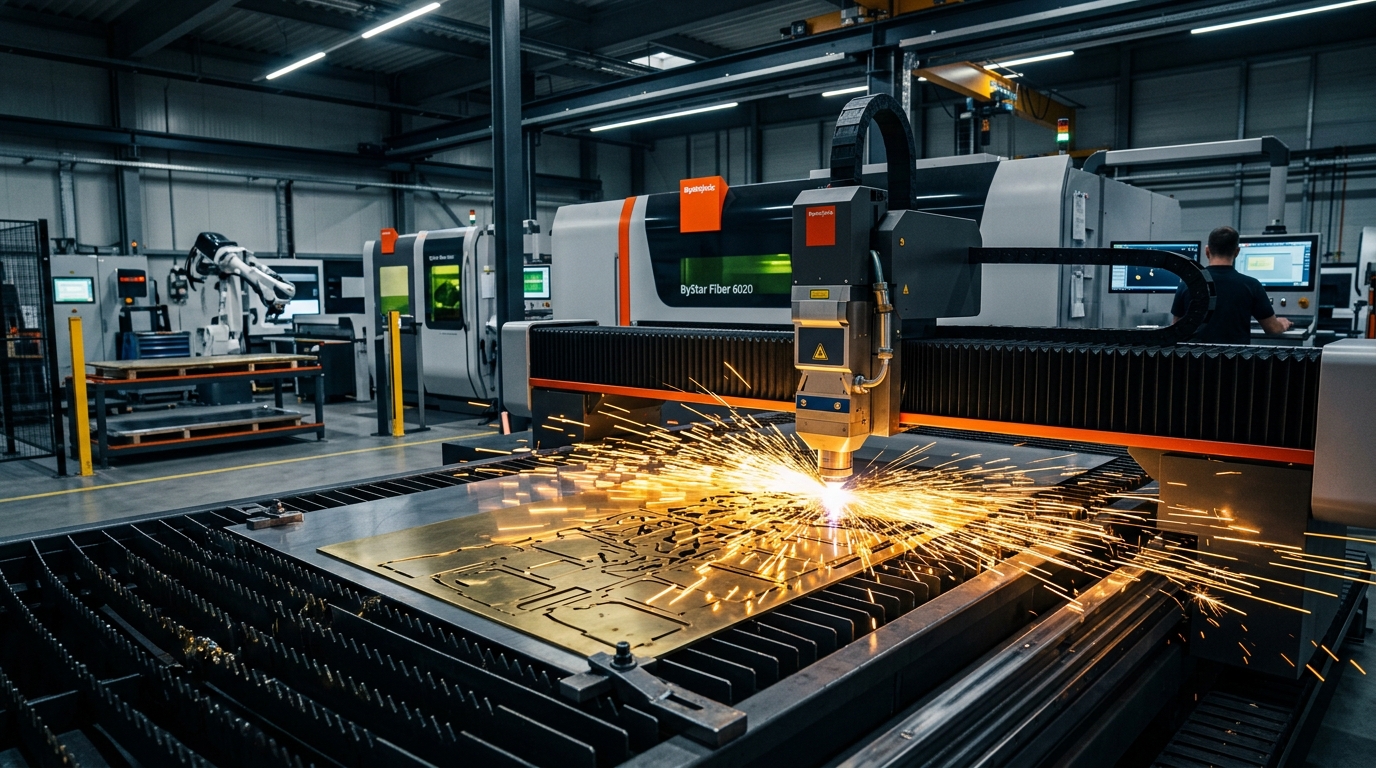
O corte a laser por fibra óptica revolucionou a metalurgia de precisão. Compreenda as vantagens térmicas, velocidades de avanço e como otimizar arquivos DXF/DWG para obter a máxima fidelidade dimensional ao menor custo por peça.
1. Por Que a Fibra Óptica Superou o Laser CO2 Tradicional?
Nos processos industriais modernos de corte de chapas metálicas, a tecnologia de fibra óptica (Fiber Laser) substituiu amplamente os antigos ressonadores a gás CO2. O feixe gerado em fibra de estado sólido possui um comprimento de onda de aproximadamente 1,06 µm (cerca de 10 vezes menor que o CO2), o que resulta em uma taxa de absorção drasticamente maior em ligas altamente refletivas como latão, cobre e alumínio.
Além da eficiência energética superior a 35%, o laser de fibra atinge densidades de potência concentradas em pontos de foco microscópicos, proporcionando um kerf (largura de corte) extremamente estreito e bordas limpas sem rebarba ou necessidade de retrabalho manual.
2. Espessuras e Capacidades por Tipo de Metal
Na Skills Metais, calibramos os parâmetros de pressão de gás auxiliar (Nitrogênio de alta pureza ou Oxigênio) de acordo com a liga e a espessura:
| Material | Espessura Típica | Gás Auxiliar | Qualidade da Borda |
|---|---|---|---|
| Latão Maciço & Cobre | 0,5 mm a 8,0 mm | Nitrogênio (N₂) | Corte espelhado, isento de escória e queima superficial. |
| Aço Inoxidável (304/316) | 0,8 mm a 12,0 mm | Nitrogênio de Alta Pressão | Borda branca sem oxidação, pronta para soldagem ou polimento. |
| Aço Carbono | 0,8 mm a 16,0 mm | Oxigênio (O₂) / Nitrogênio | Corte ultra veloz com excelente verticalidade e repetibilidade. |
| Alumínio e Ligas Leves | 1,0 mm a 10,0 mm | Nitrogênio | Arestas vivas e geometrias detalhadas sem deformação térmica. |
3. Como Preparar seus Arquivos CAD para Reduzir Custos de Corte
O custo de um lote de corte a laser é determinado principalmente pelo tempo de máquina em arco aberto, consumo de gás e eficiência de aproveitamento da chapa (nesting). Siga estas diretrizes ao exportar seus desenhos:
- Formato Vetorial Limpo: Envie arquivos nos formatos
DXFouDWGem escala 1:1, contendo apenas as geometrias de corte em camada única (sem linhas duplicadas, cotas ou textos não vazados). - Espaçamento Mínimo Entre Peças: Mantenha uma distância mínima equivalente à espessura da chapa (ou no mínimo 3 mm) entre contornos adjacentes para evitar superaquecimento.
- Furação Interna: O diâmetro mínimo recomendado para furos circulares é igual à espessura da chapa (ex: em chapa de 3 mm, furos com diâmetro a partir de 3 mm). Furos menores podem ser pré-puncionados ou usinados posteriormente.
- Raio em Cantos Vivos: Pequenos raios (ex: R 0,5 mm) nos vértices permitem que o cabeçote mantenha velocidade constante nas curvas, reduzindo o tempo total de ciclo.
💡 Dica Técnica da Equipe de Engenharia Skills
Ao projetar painéis arquitetônicos vazados ou peças com alta densidade de recortes, aplique pontes de sustentação (microtabs) de 0,3 mm. Isso evita que as peças caiam sobre as grades da máquina durante o corte ou sofram empenamento por alívio de tensão do metal.
4. Integração do Corte com Processos Posteriores
O maior benefício de centralizar o corte a laser na Skills Metais é a integração direta com nosso parque fabril de dobra CNC, soldagem TIG, estamparia, polimento mecânico e pintura eletrostática. O cliente elimina fretes intermediários e recebe o lote de peças 100% inspecionado e pronto para uso final.
Precisa de uma Solução sob Medida para Seu Projeto?
Envie seus desenhos técnicos, medidas ou especificações para receber um orçamento detalhado com análise de viabilidade de nossos engenheiros.